اهمیت برش کاری در ساخت ماشین آلات
وقتی از ماشینآلات صنایع غذایی صحبت میشود، توجه معمولاً به قطعاتی جلب میشود که کار اصلی را انجام میدهند: تیغههای برش سیبزمینی، نازلهای پرکن، مارپیچهای انتقال، یا سیستمهای سیل حرارتی. اما پشت همه این قطعات، یک فرایند بنیادین قرار دارد که کیفیت آن، کیفیت کل ماشین را تعیین میکند: برشکاری فلزات.
بدون برش کاری لیزری دقیق، هیچ قطعهای بهدرستی جا نمیافتد، هیچ درزی بهطور کامل آببندی نمیشود، و هیچ تیغهای برش تمیز و یکنواخت ارائه نمیدهد. برشکاری در ساخت ماشینآلات مواد غذایی، نه یک مرحله جانبی، بلکه زیربنای کیفیت است. این مقاله نشان میدهد چرا.
دقت ابعادی: پایه عملکرد مکانیکی
نخستین و بدیهیترین اهمیت برشکاری، دقت ابعادی است. در ماشینآلات مواد غذایی ، قطعات اغلب با تلورانسهای بسیار باریک طراحی میشوند، زیرا حتی انحراف چند صدم میلیمتر میتواند بر عملکرد کل سیستم اثر بگذارد.
برای نمونه، در یک خط بستهبندی ، قالبهای سیل باید بهطور کامل و یکنواخت روی فیلم فشار بیاورند. اگر صفحه قالب با دقت برش نخورده باشد و سطح آن ناهمواری جزئی داشته باشد، فشار سیل در برخی نقاط کمتر میشود و درز بسته ناقص باقی میماند. نتیجه: نفوذ اکسیژن، رشد میکروبی و افت کیفیت محصول مشکلی که ریشه آن نه در مواد بستهبندی، بلکه در دقت برش قالب است.
همین منطق در مورد تیغههای برش، مارپیچهای انتقال مواد، و شفتهای محرک نیز برقرار است. هر انحرافی در ابعاد، به لرزش، سایش سریعتر و افت بازدهی منجر میشود.
کیفیت سطح: تعیینکننده بهداشت و تمیزکاری
در صنایع غذایی، کیفیت سطح قطعات بهاندازه ابعاد آنها اهمیت دارد. سطوح زبر و پر از میکرو-ناهمواری، محل تجمع باقیمانده مواد غذایی و رشد باکتری هستند. به همین دلیل، استانداردهای بهداشتی صنایع غذایی مانند استانداردهای 3-A و EHEDG الزامات مشخصی برای زبری سطح (Ra) قطعات در تماس با مواد غذایی تعیین میکنند.
برشکاری با کیفیت بالا، سطحی صاف و یکنواخت ایجاد میکند که هم تمیزکاری آن آسانتر است و هم مقاومت کمتری در برابر جریان مواد ایجاد میکند. در مقابل، برشکاری ضعیف با لبههای ناهموار، پلیسه (burr) و خطوط برش ناهنجار محیطی مناسب برای تجمع میکروبی و خوردگی ایجاد میکند.
نکته مهم این است که این پلیسهها و ناهمواریها اغلب در ظاهر قطعه دیده نمیشوند، اما در میکروسکوپ و در عملکرد بلندمدت خود را نشان میدهند: خوردگی زودرس، نشتی، و شکست در آزمونهای بهداشتی.

انتخاب فناوری برش: تطبیق با جنس و کاربرد
برشکاری در ساخت ماشینآلات مواد غذایی با یک چالش مضاعف روبهروست: تنوع مواد. قطعات ماشینآلات غذایی از فولاد ضدزنگ (عمدتاً گرید 304 و 316)، آلومینیوم، پلاستیکهای مهندسی و آلیاژهای خاص ساخته میشوند. هر ماده، فناوری برش متفاوتی میطلبد.
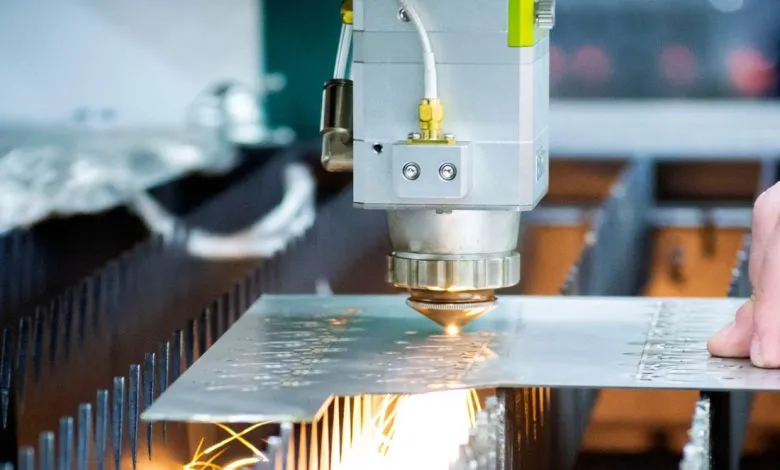
برش لیزری برای فولاد ضدزنگ و آلومینیوم دقت بالایی ارائه میدهد و برای قطعات با اشکال پیچیده مناسب است. مزیت آن، تماس نداشتن ابزار با قطعه و در نتیجه عدم ایجاد تغییر شکل مکانیکی است. اما لبههای برش لیزری ممکن است نیاز به پرداخت ثانویه داشته باشند.
برش واترجت (Waterjet) برای موادی که حساس به حرارت هستند، گزینهای بینظیر است. چون هیچ حرارتی تولید نمیکند، منطقه تأثیر حرارتی (HAZ) در لبه برش ایجاد نمیشود. این ویژگی برای قطعاتی که بعداً جوشکاری یا عملیات حرارتی میشوند، حیاتی است.
برش پلاسما برای ضخامتهای بالاتر فولاد مناسب است، اما کیفیت سطح لبه آن پایینتر از لیزر است و برای قطعات در تماس مستقیم با مواد غذایی نیاز به ماشینکاری ثانویه دارد.
پرسکاری و برش مکانیکی برای تولید انبوه قطعات تخت (مانند صفحات قالب) مقرونبهصرفه است، اما دقت آن به کیفیت قالب بستگی دارد و برای اشکال پیچیده محدودیت دارد.
انتخاب نادرست فناوری برش، میتواند به تغییر شکل حرارتی، پلیسه، یا تلورانس خارج از محدوده منجر شود مشکلاتی که در مراحل بعدی مونتاژ خود را نشان میدهند.
برش و مونتاژ: رابطهای مستقیم
یکی از واقعیتهای کارخانههای ساخت ماشینآلات غذایی این است که مشکلات مونتاژ، اغلب ریشه در برش دارند. اگر قطعهای با تلورانس نامناسب برش خورده باشد، در مرحله مونتاژ نیاز به ماشینکاری دستی، پرکردن شکاف، یا اعمال نیروی اضافی پیدا میشود.
این مداخلات دستی، سه پیامد منفی دارند. نخست، زمان تولید افزایش مییابد. دوم، هزینه نیروی کار ماهر بالا میرود. سوم و مهمتر از همه یکپارچگی مکانیکی قطعه کاهش مییابد، زیرا اعمال نیروی اضافی میتواند به تغییر شکل پلاستیک یا ایجاد تنش پسماند منجر شود.
در مقابل، برشکاری دقیق، مونتاژ را به یک فرایند قابل پیشبینی و تکرارپذیر تبدیل میکند. قطعات بدون نیاز به اصلاح، در جای خود قرار میگیرند و عملکرد سیستم، همانطور که طراحی شده، محقق میشود.
برش و عمر مفید ماشین
اثر برشکاری توسط touranlaser.com بر عمر مفید ماشین اغلب نادیده گرفته میشود، در حالی که یکی از مهمترین اثرات آن است. لبههای تیز و صاف، تنش را بهطور یکنواخت توزیع میکنند. در مقابل، لبههای ناهموار و دارای پلیسه، نقاط تمرکز تنش ایجاد میکنند که در بارگذاریهای مکرر، به ترکخوردگی خستگی منجر میشوند.
این پدیده در قطعاتی که تحت بار دینامیک هستند مانند شفتهای محرک، بازوهای نوسانی، و قالبهای پرس بسیار مهم است. یک قطعه با برش عالی ممکن است سالها بدون مشکل کار کند، در حالی که همان قطعه با برش ضعیف، پس از چند ماه دچار ترک میشود.
علاوه بر این، سطوح صافتر مقاومت کمتری در برابر سایش ایجاد میکنند. در قطعاتی که با مواد ساینده (مانند پودرها، دانهها، یا مواد گرانول) در تماس هستند، کیفیت سطح برش مستقیماً بر نرخ سایش و در نتیجه بر عمر قطعه اثر میگذارد.
جمعبندی: برشکاری، کیفیتی که در محصول نهایی دیده میشود
برشکاری در ساخت ماشینآلات مواد غذایی، یک مرحله پنهان اما تعیینکننده است. اثر آن در دقت ابعادی، کیفیت سطح و بهداشت، سهولت مونتاژ، و عمر مفید ماشین ظاهر میشود. انتخاب فناوری برش مناسب لیزر، واترجت، پلاسما یا پرس باید بر اساس جنس قطعه، کاربرد آن، و الزامات بهداشتی انجام شود.
نتیجه عملی این است: تولیدکننده ماشینآلات غذایی که میخواهد محصولی با کیفیت پایدار، نگهداری کم، و عمر طولانی ارائه دهد، باید به برشکاری بهعنوان یک سرمایهگذاری راهبردی نگاه کند، نه یک هزینه قابل کاهش. کیفیت برش، در نهایت، کیفیتی است که مصرفکننده نهایی بیآنکه بداند آن را در قالب تازگی محصول، دوام بسته، و سلامت غذا تجربه میکند.